

 Inchiesta
Non esitate a inviare un messaggio
I. Introduzione: risolvere il compito "impossibile". La frase "inserire un piolo quadrato in un foro rotondo" è un simbolo universale...
LEGGI DI PIÙDurante una recente ispezione dei lotti presso un'officina di assemblaggio di elementi di fissaggio nel Guangdong, il team di qualità ha rifiutato 320 delle 400 punte da trapano per muratura a codolo dritto restituite. I pezzi non erano difettosi all'ingresso della fabbrica. Non erano corrispondenti al banco di lavoro. Ogni punta aveva un gambo rotondo e liscio, ma gli operatori li utilizzavano nei trapani a percussione SDS-plus senza disattivare la modalità martello. I gambi oscillarono nel mandrino, le punte in carburo si scheggiarono e le punte si spezzarono sulla linea di bava del gambo. L'uso di punte da trapano a codolo dritto ha confini chiari e la maggior parte dei guasti sul campo deriva dal loro superamento. Questa guida spiega questi limiti in termini pratici: quali materiali sono adatti alle punte a gambo diritto, quali geometrie di punta funzionano meglio e come velocità, avanzamento e lubrificazione mantengono il taglio pulito.
Una punta da trapano a codolo cilindrico ha un gambo cilindrico semplice il cui diametro corrisponde al corpo della punta e trasmette la coppia attraverso l'attrito superficiale tra il gambo e le ganasce del mandrino.
Questo design è intenzionalmente semplice. A differenza dei sistemi SDS o con gambo esagonale che utilizzano profili di bloccaggio meccanici, il gambo dritto dipende interamente dalla forza di serraggio. L'operatore installa la punta in un mandrino standard, stringe le ganasce e l'attrito tra il gambo in acciaio e il mandrino ne determina la rotazione.
Questa semplicità offre vantaggi reali negli ambienti di officina e di produzione. Un singolo mandrino può accettare un'ampia gamma di diametri senza cambiare pinze o adattatori. Il costo per punta rimane inferiore perché il gambo viene lavorato direttamente dal corpo dell'utensile. La sostituzione è immediata quando una punta si usura e la gestione dell'inventario è più semplice quando un impianto si standardizza sugli utensili a stelo tondo. Le basi delle operazioni di perforazione e del trasferimento della coppia di punte sono trattate nel nostro concetti base della perforazione guida.
Anche il limite è chiaro. Se il mandrino non è in grado di fornire una forza di serraggio sufficiente, il gambo girerà all'interno delle ganasce prima che il tagliente svolga un lavoro significativo. Nelle applicazioni di perforazione a percussione, il gambo non è dotato di meccanismo a percussione, quindi non può trasferire l'energia d'impatto in modo efficiente. L'utilizzo di una punta da trapano a codolo cilindrico richiede pertanto l'adattamento del gambo al tipo di mandrino e alla coppia richiesta, non solo al materiale da forare.
Le punte da trapano a codolo cilindrico sono più efficaci nella foratura di metalli e legno, mentre la loro applicazione in muratura è limitata alla perforazione rotativa senza percussione in mattoni teneri o blocchi di muratura.
Il materiale guida la selezione più del gambo. Nel legno, una punta a gambo dritto con punta Brad si centra in modo pulito e taglia fori senza schegge per tasselli, cerniere e installazione di hardware. Il gambo gestisce facilmente la coppia perché il legno è il materiale di perforazione più semplice. Nel metallo, lo stesso gambo trasporta il carico attraverso geometrie a punto diviso o a punto pilota, e i rischi principali diventano l'accumulo di calore e il movimento della perforatrice.
| Materiale | Tipo di punto | Modalità operativa | Applicazione tipica |
| Legno | Punto Brad/punto pilota | Solo rotatorio | Realizzazione di mobili, fori per tasselli, montaggio di ferramenta |
| Acciaio a basso tenore di carbonio | Punto di divisione | Solo rotatorio | Fori di assemblaggio, foratura con maschere, fabbricazione di metalli |
| Alluminio | Punto pilota/punto di divisione | Rotativo con refrigerante | Lavorazione meccanica, lavorazione di lamiere sottili, foratura di profili |
| Muratura morbida | Punta per muratura con punta in metallo duro | Solo rotatorio | Fori di ancoraggio, fori passanti poco profondi nel mattone |
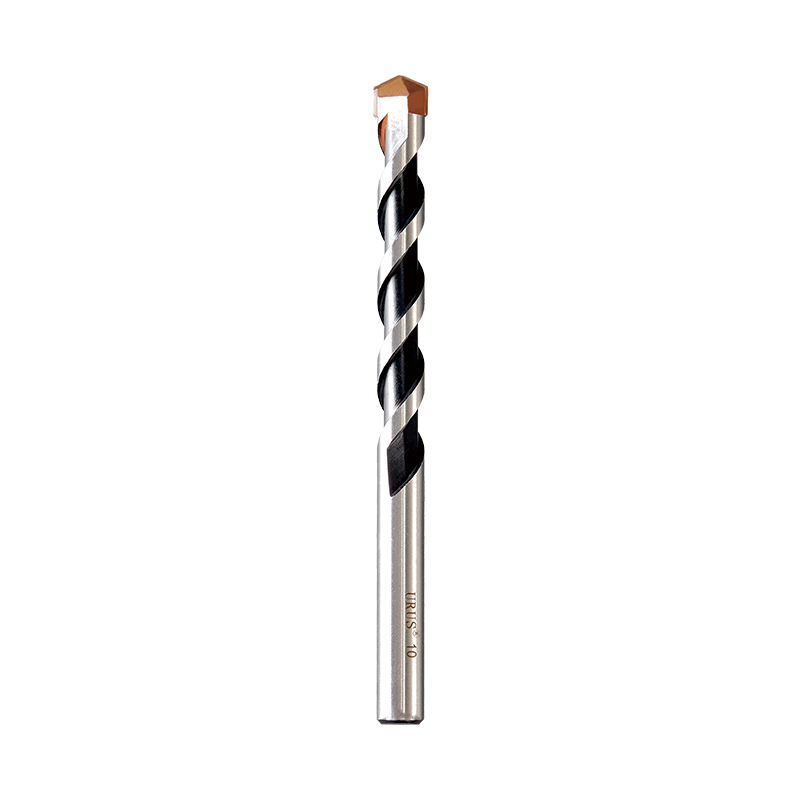 Punta da trapano per muratura con codolo tondo per foratura a rotazione in mattoni e blocchi Questa punta con punta in carburo con scanalatura rinforzata e gambo liscio taglia fori puliti in mattoni teneri, malta e blocchi leggeri se utilizzata solo in modalità rotativa. Soddisfa gli standard DIN8039 e ISO 5468, con un corpo in acciaio al cromo-vanadio temprato e opzioni di punta disponibili. Visualizza il prodotto →
In muratura il gambo dritto funziona solo in modalità rotativa. Quando il materiale è un mattone morbido, una linea di malta o un blocco leggero, una punta per muratura con gambo rotondo e punta in carburo taglierà un foro pulito senza impatto. La nostra punta per muratura con gambo tondo è progettata esattamente per questo compito: punta in carburo, scanalatura rinforzata e un gambo liscio che fa presa in un mandrino standard. Non tentare di utilizzarlo in un trapano a percussione con il meccanismo di percussione inserito.
Nella foratura dei metalli, il gambo non è il fattore limitante. La geometria del punto è. Per una guida pratica sulla scelta dei set di punte per metallo con gambo tondo, consultare la nostra Guida per punta in metallo con gambo tondo . Il rischio principale non è lo scivolamento del gambo ma la generazione di calore, che può temperare il tagliente e causare una rapida smussatura.
La geometria della punta di una punta a codolo cilindrico controlla il modo in cui entra nel materiale, taglia i trucioli e resiste al movimento.
Ogni punta a gambo dritto ha lo stesso gambo, quindi la geometria della punta è ciò che differenzia le prestazioni. Una punta standard da 118 gradi funziona per forature generiche ma tende a camminare sull'acciaio duro. Una punta divisa leviga lo spessore del nastro più sottile, creando due piccoli labbri taglienti che iniziano il foro senza camminare, rendendolo la scelta più sicura per la foratura manuale e CNC dei metalli.
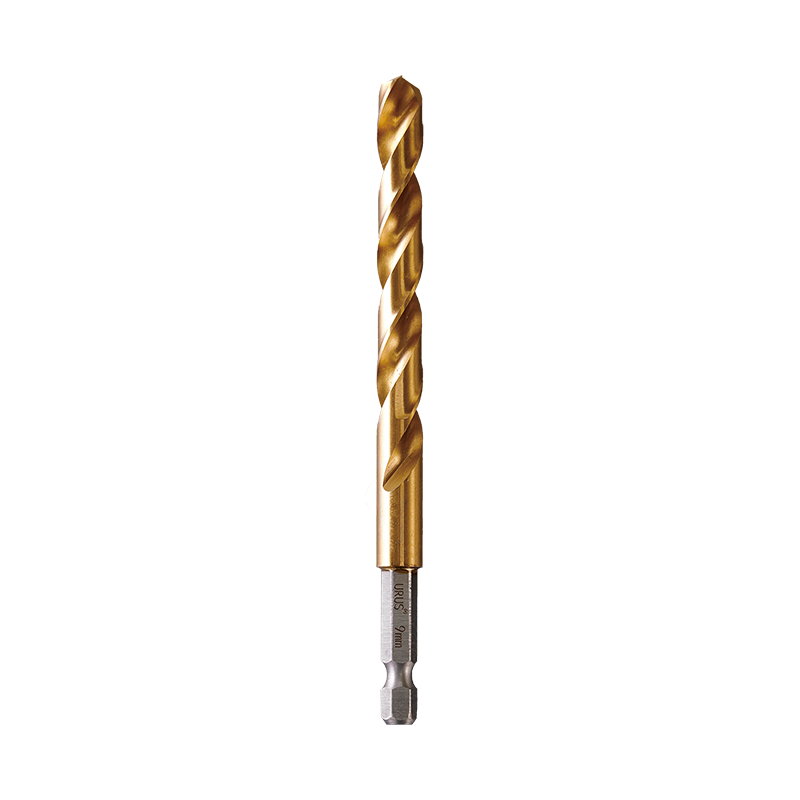 Punta da trapano a punta divisa per un inizio preciso del foro nel metallo Progettata con una geometria a punta divisa che riduce lo spessore del nastro, questa punta avvia i fori senza camminare sull'acciaio duro. Si adatta a mandrini a cambio rapido da 1/4 di pollice ed è adatto sia per la foratura manuale che per quella CNC dei metalli, garantendo posizione e rotondità costanti. Visualizza il prodotto →
Le nostre punte per metallo a punta divisa sono progettate attorno a questa geometria per una posizione e una rotondità costanti del foro.
Un punto pilota aggiunge una punta corta autocentrante che si estende oltre i labbri di taglio. Attira la punta nel materiale ed è particolarmente utile nelle lamiere sottili e nell'alluminio, dove le bave e gli spostamenti del trapano causano la maggior parte degli scarti. Per la lavorazione dei metalli teneri, una punta con punta pilota è più facile da controllare e lascia un ingresso del foro più pulito.
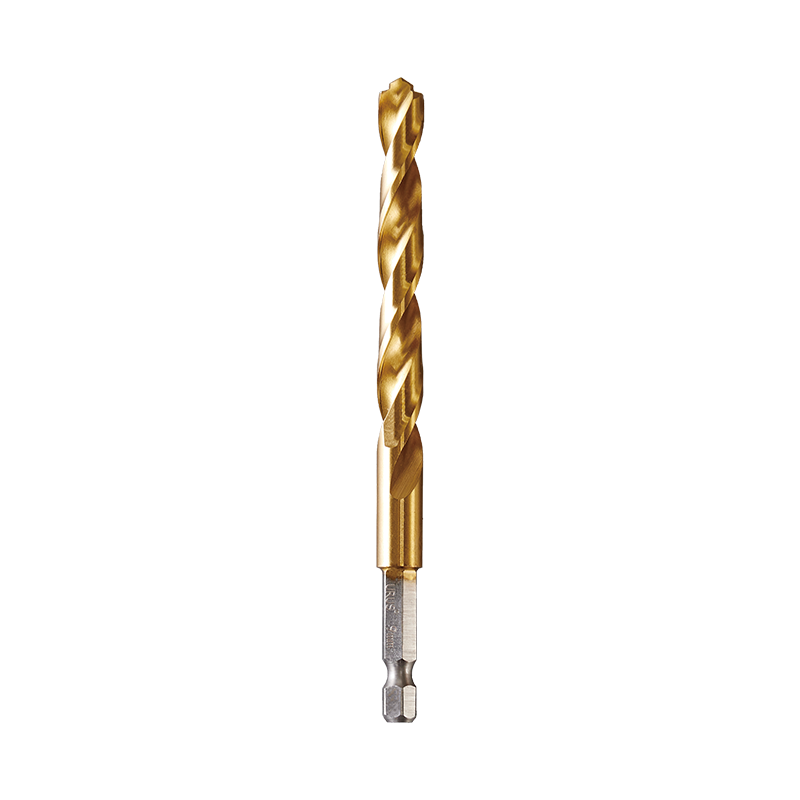 Punta da trapano con punta pilota per fori puliti in metallo sottile Dotata di una punta pilota autocentrante che si estende oltre i labbri di taglio, questa punta si inserisce nel materiale per una foratura controllata in lamiere sottili e alluminio. Riduce al minimo le bave di sfondamento e il calpestio, lasciando un ingresso del foro pulito. Visualizza il prodotto →
Le nostre punte da trapano con punta pilota gestiscono questo compito mantenendo la geometria del bordo affilato su percorsi più lunghi.
Un punto turbomax, ampiamente utilizzato nel reparto di produzione, si concentra sullo scarico dei trucioli. Si tratta di una geometria specializzata che si adatta alla foratura CNC ad alta velocità di acciaio dolce e alluminio, dove l'accumulo di trucioli nelle scanalature è la principale modalità di fallimento.
Una punta da trapano a codolo cilindrico è uno strumento di perforazione il cui diametro del gambo corrisponde al corpo della punta e che si basa sull'attrito del mandrino per il trasferimento della coppia. È il formato di punta da trapano più comune per la perforazione a rotazione di metallo, legno e muratura morbida, ma non è progettato per il carico con impatto del martello.
Una punta da trapano a codolo dritto si guasta quando la si esegue troppo velocemente, la si spinge troppo forte o la si lascia asciutta.
Queste tre variabili interagiscono. La velocità determina il calore; l'avanzamento determina il carico del truciolo; la lubrificazione rimuove il calore e mantiene il tagliente affilato. Se una leva è fuori portata, la punta può surriscaldare il materiale da lavorare o bloccarsi nel foro e spezzarsi.
Nell'acciaio, una velocità di avanzamento troppo leggera causerà lo sfregamento del tagliente anziché il taglio, generando calore e producendo incrudimento sulla parete del foro. Un avanzamento troppo pesante scheggerà i labbri taglienti o spezzerà la punta in punta. Di norma, aumentare l'avanzamento quando il truciolo è sottile e fibroso e ridurre l'avanzamento quando la punta inizia a vibrare.
La lubrificazione non è negoziabile. Per l'acciaio a basso tenore di carbonio, un refrigerante oleoso solubile impedisce alla punta di raggiungere le temperature di rinvenimento. Per l'alluminio, un olio da taglio leggero o anche il cherosene riducono la saldatura dei trucioli sulla superficie di spoglia. Per il legno non è necessario alcun refrigerante, ma l'aspirazione della polvere è importante tanto quanto il controllo della velocità.
La maggior parte dei guasti delle punte da trapano a codolo diritto sono prevenibili e la prevenzione ha più a che fare con la selezione e la manipolazione che con la punta stessa.
Una punta da trapano a codolo cilindrico viene utilizzata principalmente per la perforazione a rotazione di metallo, legno e muratura morbida. Si inserisce in un mandrino standard e trasmette la coppia attraverso l'attrito, rendendolo il formato di punta da trapano più versatile ed economico per l'officina generale e la perforazione di produzione.
No. I martelli perforatori SDS utilizzano un sistema di bloccaggio meccanico del gambo progettato per il trasferimento dell'energia d'impatto. Una punta a gambo dritto oscillerà nel mandrino SDS, scivolerà e probabilmente si romperà vicino al gambo. Utilizzare le punte a codolo SDS per la perforazione a percussione e le punte a codolo cilindrico solo con la modalità rotativa.
Lo slittamento si verifica quando le ganasce del mandrino non riescono a generare una forza di serraggio sufficiente. Ganasce usurate, superfici lisce del gambo o un serraggio eccessivo su un gambo morbido riducono la presa per attrito. Pulisci il gambo, controlla la salute delle ganasce e stringi sempre adeguatamente il mandrino prima di forare.
Solo per forature rotanti molto leggere in murature morbide o quando viene utilizzata una punta per muratura specializzata con gambo tondo e punta in metallo duro. Per lavori standard su calcestruzzo e percussioni pesanti, utilizzare punte con gambo SDS. Le punte a gambo dritto non sono progettate per carichi di impatto del martello e falliranno rapidamente in quel servizio.
I. Introduzione: risolvere il compito "impossibile". La frase "inserire un piolo quadrato in un foro rotondo" è un simbolo universale...
LEGGI DI PIÙLa lavorazione dei metalli è sempre stata una pietra angolare dello sviluppo industriale, plasmando qualsiasi cosa, dai componenti automobilistici a...
LEGGI DI PIÙ1. Cosa sono le pinze per pompe idrauliche? – Lo strumento flessibile “tuttofare”. Nella moderna produzione industriale e nella manutenzione quotidiana...
LEGGI DI PIÙLa selezione degli utensili da taglio industriali appropriati è una decisione fondamentale che ha un impatto diretto sull'efficienza della produzione...
LEGGI DI PIÙ
+86-573-84611229

+86-573-84611518


NO.35 Yucao Road, città di Ganyao, città di Jiashan, provincia di Zhejiang, Cina
Diritto d'autore © Zhejiang URUS Strumenti Co., Ltd. privacy policy
